Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-29 Origen: Sitio


En pruebas no destructivas (END) y control de calidad, identificar un defecto es solo la mitad de la batalla. Determinar si una grieta o una picadura de corrosión excede las tolerancias permitidas requiere una medición dimensional precisa. No se puede simplemente adivinar la gravedad del daño estructural basándose en una imagen borrosa. La precisión dicta si una máquina funciona de forma segura o falla catastróficamente.
Las microcámaras estándar sufren inherentemente distorsión óptica. Esta falla hace que los cálculos de píxel a milímetro en pantalla sean peligrosamente poco confiables para infraestructuras críticas como turbinas o tuberías. El uso de imágenes deformadas para análisis geométricos provoca errores de medición masivos. Pone en riesgo significativo operaciones enteras.
Un El módulo de cámara endoscópica industrial puede medir el tamaño del defecto con alta precisión. Lograr esto requiere ópticas diseñadas con corrección de distorsión y parámetros focales altamente estables. También debe combinar estas ópticas avanzadas con el software de medición adecuado, como sistemas de mapeo de fases estéreo o 3D, para extraer datos dimensionales confiables.
El uso de módulos de cámara de consumo disponibles para END conduce directamente a falsos positivos o falsos negativos. Generan conjuntos de datos poco fiables. Los falsos positivos provocan tiempos de inactividad injustificados, lo que obliga a los equipos de mantenimiento a desmontar maquinaria en buen estado. Por el contrario, los falsos negativos provocan fallos catastróficos en el equipo. Necesita confiabilidad cuantitativa de sus herramientas de inspección, no solo una imagen razonablemente clara.
Las lentes ultracompactas sufren naturalmente una severa distorsión en forma de barril y de acerico. La distorsión de barril abulta el centro de la imagen hacia afuera. La distorsión en cojín pellizca el centro hacia adentro, hacia el punto focal. Ambos efectos doblan los bordes percibidos de defectos perfectamente rectos. No es posible asignar con precisión coordenadas planas y lineales a una representación óptica curva. Las lentes estándar deforman la geometría incluso antes de que el software analice los píxeles.
La iluminación LED desigual introduce otra variable crítica en la ecuación de medición. La iluminación directa crea sombras intensas en superficies reflectantes irregulares. La luz intensa también provoca 'florecimiento', donde los puntos brillantes borran detalles cruciales de los bordes. Estos artefactos encogen o expanden artificialmente los límites percibidos de una grieta o un hoyo de corrosión. La difusión adecuada de la luz es absolutamente innegociable para lograr un tamaño preciso de los defectos.
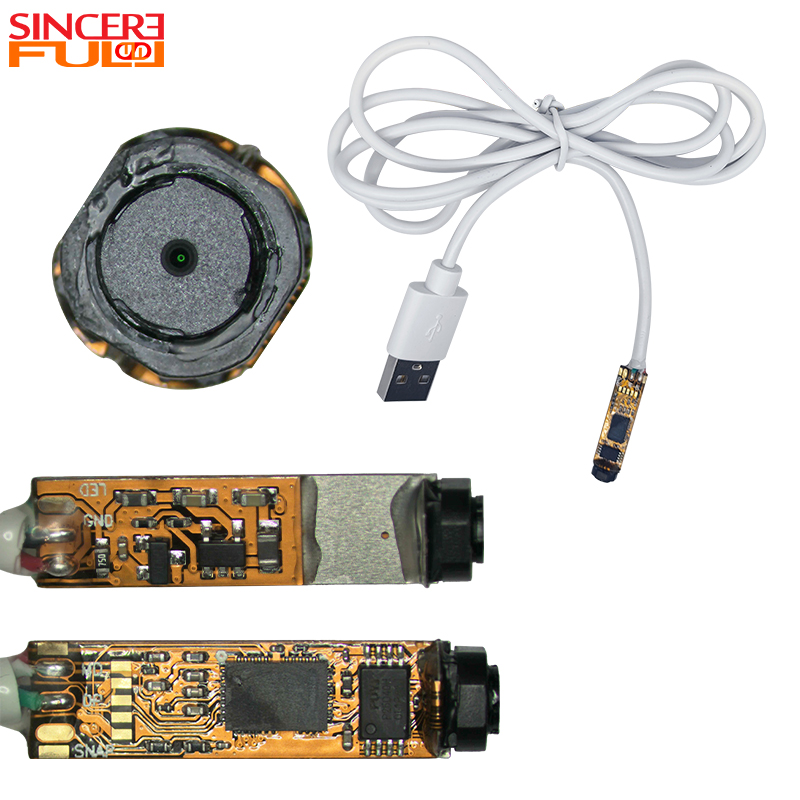
Las diferentes configuraciones de módulos permiten tipos específicos de análisis cuantitativos. Debe seleccionar hardware creado explícitamente para tareas de medición. Los componentes disponibles en el mercado simplemente carecen de la fidelidad óptica necesaria para las evaluaciones submilimétricas.
Los ingenieros utilizan diseños de lentes asféricos para minimizar la deformación de la imagen en la periferia. Estas formas complejas de lentes mantienen líneas rectas en todo el campo de visión. Previenen el efecto de estiramiento típico de las microlentes gran angular estándar. Un perfil óptico plano garantiza una densidad de píxeles uniforme desde el centro hasta el borde.
La corrección óptica a nivel de hardware siempre supera al posprocesamiento basado en software. El software estira los píxeles para aplanar una imagen, interpolando datos en los que no se puede confiar plenamente. A El módulo de cámara endoscópica de baja distorsión captura la geometría real de forma nativa. Preserva la integridad de la medición en el momento exacto en que la luz incide en el sensor, brindando a los algoritmos de medición una línea de base pura.
Una distancia focal fija mantiene una relación matemáticamente consistente entre los píxeles y las dimensiones físicas. Los sistemas de enfoque automático ajustan constantemente esta relación en busca de claridad. Este ajuste continuo destruye la calibración de referencia. La óptica bloqueada garantiza que la relación de aumento nunca fluctúe inesperadamente durante una pasada de inspección.
Los casos de uso ideales incluyen inspecciones de tuberías internas y evaluaciones de puertos de motores. En estos entornos confinados, la distancia al objetivo sigue siendo conocida y constante. Usando un El módulo de cámara endoscópica de vista lateral de enfoque fijo garantiza un dimensionamiento repetible y altamente preciso a lo largo de la pared de la tubería. Los parámetros rígidos eliminan las variables de proximidad de sus cálculos.
Calcular la profundidad requiere más de una lente estándar. Los módulos de doble lente (estéreo) capturan dos imágenes ligeramente desplazadas simultáneamente. El software de medición triangula estas dos perspectivas para calcular la profundidad con precisión. Imita la visión binocular humana para mapear relaciones espaciales.
Los módulos de proyección de rejilla representan otro enfoque avanzado. Proyectan líneas de luz estructuradas directamente sobre la superficie de inspección. La cámara lee la deformación geométrica de estas líneas cuando cubren un defecto. El software utiliza estos datos de deformación para construir un mapa de superficie 3D de alta precisión, calculando la profundidad, el ancho y la longitud simultáneamente.
Los equipos de abastecimiento deben evaluar cuidadosamente las hojas de especificaciones durante la fase de preselección. Necesita que las especificaciones se traduzcan directamente en una fiabilidad de medición tangible. Examinemos las dimensiones específicas que definen el alto rendimiento. módulos de cámara de endoscopio industrial.
Un número elevado de megapíxeles no significa nada si la lente introduce mucho ruido digital. La relación señal-ruido (SNR) debe permanecer alta en condiciones de iluminación industrial. Una SNR alta permite que los algoritmos de software detecten los bordes de los defectos de forma nítida y precisa. Los bordes borrosos y ruidosos crean un enorme margen de error al calcular mediciones submilimétricas.
Debe reducir cuidadosamente el rango focal óptimo. El defecto debe ubicarse perfectamente dentro de la zona de máxima claridad óptica del módulo. Si el sujeto se sale de la profundidad de campo (DoF), un ligero desenfoque de los bordes arruina el cálculo de píxeles. La precisión requiere mantener un estricto control de proximidad durante el proceso de inspección.
Los entornos industriales producen intensas vibraciones e impactos físicos. El sensor interno y la alineación de la lente deben resistir estos impactos físicos. Incluso los cambios físicos microscópicos dentro del cañón anulan instantáneamente la calibración de la medición. La carcasa robusta es vital para mantener la geometría óptica.
El hardware es tan preciso como su implementación operativa. No se puede obtener precisión de una caja simplemente encendiendo un dispositivo. Requiere estricto cumplimiento de procedimientos y control ambiental. Los operadores deben comprender las limitaciones físicas de sus herramientas ópticas.
Los módulos requieren una rigurosa calibración de la red antes de su implementación. Asigna el perfil de distorsión de la lente específico a un patrón de cuadrícula físico conocido. El software registra estas pequeñas desviaciones para corregir dinámicamente los datos de píxeles entrantes. Además, la recalibración periódica mantiene las tolerancias de medición durante meses de uso industrial intenso.
Las temperaturas extremas dentro de entornos industriales provocan microdesplazamientos en los conjuntos de lentes ópticas. Estas expansiones térmicas alteran el índice de refracción y sesgan significativamente el resultado de la medición. Debe permitir que el módulo alcance el equilibrio térmico dentro del entorno de inspección antes de intentar realizar mediciones de defectos críticos.
La medición manual de la ubicación del cursor sigue siendo muy propensa a errores humanos. Los operadores a menudo hacen clic ligeramente dentro o fuera del límite real de la grieta debido a la fatiga o al brillo de la pantalla. La industria está cambiando rápidamente hacia la detección de bordes asistida por IA. El reconocimiento automatizado de defectos (ADR) elimina por completo el juicio humano subjetivo de la ecuación de tamaño.
Enfoque de medición
| Enfoque de comparación | Riesgo primario | Estrategia de mitigación | Puntuación de repetibilidad |
|---|---|---|---|
| Colocación manual del cursor | Fatiga humana e identificación subjetiva de límites. | Descansos frecuentes del operador y formación estandarizada | Bajo a Medio |
| Reconocimiento automatizado de defectos (ADR) | Fallo algorítmico en superficies altamente reflectantes. | Iluminación difusa optimizada y entrenamiento de algoritmos. | Alto |
| Triangulación estéreo | Desviación de la calibración debido a impactos físicos | Programas de calibración de red de rutina | muy alto |
Debe establecer márgenes de error aceptables antes de finalizar cualquier compra de hardware. Para las turbinas de aviación, una tolerancia de ±0,05 mm podría representar el límite absoluto. Para plomería municipal general, ±0,5 mm suele ser suficiente. Defina estos estrictos estándares de cumplimiento de la industria por adelantado para evitar un exceso de ingeniería o sistemas de bajo rendimiento.
Debe exigir entregables técnicos específicos a los fabricantes durante la evaluación. Solicite conjuntos de datos de calibración sin procesar y sin filtrar. Solicite gráficos de distorsión completos que mapeen todo el campo de visión. Verifique la disponibilidad del kit de desarrollo de software (SDK) para garantizar una integración fluida en su software de medición patentado. Nunca compre a ciegas basándose únicamente en folletos de marketing que destacan únicamente la resolución bruta.
La medición precisa de los defectos se puede lograr completamente utilizando hardware endoscópico moderno. Sin embargo, debe seleccionar herramientas basadas en estándares ópticos rigurosos, no en capacidades de imágenes genéricas. Dar prioridad a perfiles de baja distorsión, distancias focales estables y una calibración consistente garantiza que sus datos sigan siendo altamente confiables.
Solicite siempre imágenes de muestra y datos de calibración sin procesar a proveedores potenciales al principio del ciclo de adquisición. Pruebe estas entradas ópticas con su software de medición específico y las tolerancias de defectos permitidas. Validar toda la arquitectura del sistema en un entorno controlado evita costosas fallas de integración en el futuro.
R: Con una integración de fase estéreo o 3D adecuada, los módulos de alta gama pueden lograr una precisión de 0,05 mm a 0,1 mm. Esta precisión depende en gran medida de la distancia al objetivo y de las condiciones óptimas de iluminación. La calibración del módulo específicamente para el entorno de inspección objetivo garantiza aún más el mantenimiento de estas estrictas tolerancias a lo largo del tiempo.
R: Un módulo de baja distorsión de lente única puede medir longitud y ancho 2D con fines de medición comparativa. Sin embargo, medir la profundidad con precisión requiere una configuración de lente estéreo o tecnología de medición de fase 3D. Las lentes individuales carecen de la triangulación espacial necesaria para calcular el eje Z de forma fiable.
R: La distancia focal dicta directamente la relación de aumento de la lente. Un módulo de enfoque fijo garantiza que esta relación permanezca absolutamente constante a una distancia objetivo específica. Esta estabilidad física elimina los errores de cálculo de variables introducidos por los mecanismos de enfoque automático, lo que permite que el software calcule las dimensiones con alta confianza.


