
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.10.2026 Herkunft: Website


Bei der zerstörungsfreien Prüfung (NDT) und der Qualitätssicherung ist die Identifizierung eines Defekts nur die halbe Miete. Um festzustellen, ob ein Riss oder eine Korrosionsgrube die zulässigen Toleranzen überschreitet, ist eine präzise Dimensionsmessung erforderlich. Die Schwere eines Bauschadens lässt sich nicht einfach anhand eines unscharfen Bildes abschätzen. Die Genauigkeit bestimmt, ob eine Maschine sicher läuft oder katastrophal ausfällt.
Standard-Mikrokameras leiden naturgemäß unter optischen Verzerrungen. Dieser Fehler macht Pixel-zu-Millimeter-Berechnungen auf dem Bildschirm für kritische Infrastrukturen wie Turbinen oder Pipelines gefährlich unzuverlässig. Die Verwendung verzerrter Bilder für die geometrische Analyse führt zu massiven Messfehlern. Es gefährdet den gesamten Betrieb erheblich.
Ein Das industrielle Endoskop-Kameramodul kann die Defektgröße mit hoher Genauigkeit messen. Um dies zu erreichen, sind hochentwickelte verzerrungskorrigierte Optiken und äußerst stabile Fokusparameter erforderlich. Sie müssen diese fortschrittlichen Optiken auch mit geeigneter Messsoftware wie Stereo- oder 3D-Phasenkartierungssystemen kombinieren, um zuverlässige Dimensionsdaten zu extrahieren.
Die Verwendung handelsüblicher Consumer-Kameramodule für NDT führt direkt zu falsch-positiven oder falsch-negativen Ergebnissen. Sie erzeugen unzuverlässige Datensätze. Fehlalarme führen zu ungerechtfertigten Ausfallzeiten und zwingen Wartungsteams dazu, funktionsfähige Maschinen auseinanderzunehmen. Umgekehrt führen falsch negative Ergebnisse zu einem katastrophalen Geräteausfall. Sie benötigen von Ihren Inspektionswerkzeugen quantitative Zuverlässigkeit und nicht nur ein einigermaßen klares Bild.
Ultrakompakte Objektive leiden naturgemäß unter starker Tonnen- und Kissenverzerrung. Durch die Tonnenverzerrung wird die Bildmitte nach außen gewölbt. Durch die Kissenverzerrung wird die Mitte nach innen zum Brennpunkt hin eingeengt. Beide Effekte verbiegen die wahrgenommenen Kanten vollkommen gerader Defekte. Sie können flache, lineare Koordinaten nicht genau auf eine gekrümmte optische Darstellung abbilden. Standardobjektive verzerren die Geometrie, bevor die Software die Pixel überhaupt analysiert.
Eine ungleichmäßige LED-Beleuchtung führt eine weitere kritische Variable in die Messgleichung ein. Direkte Beleuchtung erzeugt starke Schatten auf unebenen reflektierenden Oberflächen. Intensives Licht verursacht auch „Blooming“, bei dem helle Flecken wichtige Kantendetails verwaschen. Diese Artefakte verkleinern oder erweitern die wahrgenommenen Grenzen eines Risses oder einer Korrosionsgrube künstlich. Die richtige Lichtstreuung ist für die genaue Fehlergrößenbestimmung absolut unerlässlich.
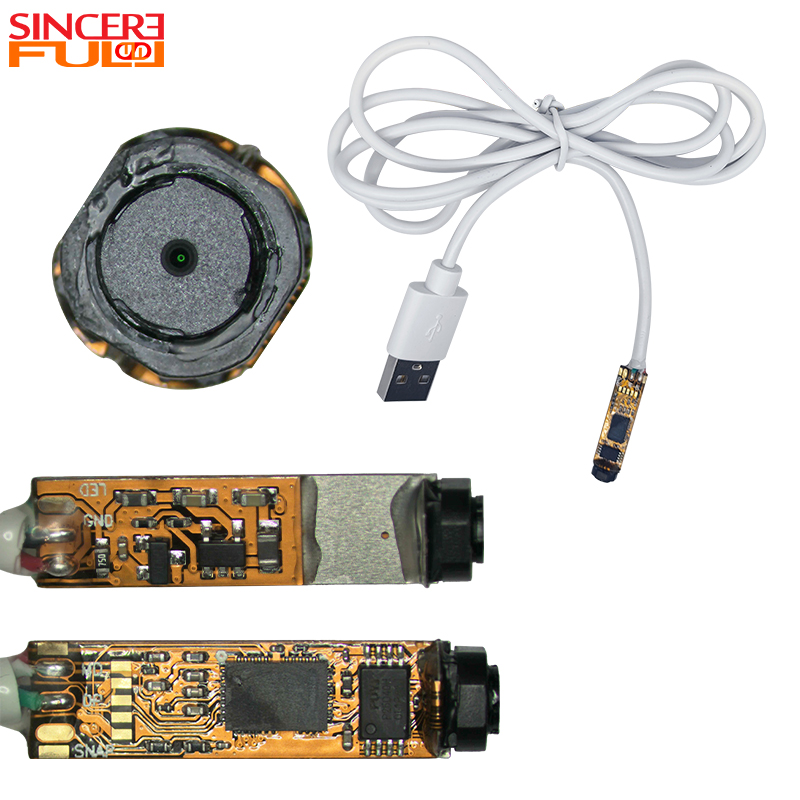
Unterschiedliche Modulkonfigurationen ermöglichen spezifische Arten der quantitativen Analyse. Sie müssen Hardware auswählen, die explizit für Messaufgaben entwickelt wurde. Standardkomponenten fehlt einfach die optische Genauigkeit, die für Messungen im Submillimeterbereich erforderlich ist.
Ingenieure verwenden asphärische Linsendesigns, um Bildverzerrungen an der Peripherie zu minimieren. Diese komplexen Linsenformen sorgen für gerade Linien im gesamten Sichtfeld. Sie verhindern den für Standard-Weitwinkel-Mikroobjektive typischen Streckungseffekt. Ein flaches optisches Profil sorgt für eine gleichmäßige Pixeldichte von der Mitte bis zum Rand.
Die optische Korrektur auf Hardware-Ebene übertrifft die softwarebasierte Nachbearbeitung jedes Mal. Software streckt Pixel, um ein Bild zu verflachen, und interpoliert Daten, denen Sie nicht völlig vertrauen können. A Das Endoskop-Kameramodul mit geringer Verzerrung erfasst die wahre Geometrie nativ. Es bewahrt die Messintegrität genau in dem Moment, in dem Licht auf den Sensor trifft, und gibt den Messalgorithmen eine reine Basislinie.
Eine gesperrte Brennweite sorgt für eine mathematisch konsistente Beziehung zwischen Pixeln und physikalischen Abmessungen. Autofokussysteme passen dieses Verhältnis auf der Suche nach Klarheit ständig an. Diese kontinuierliche Anpassung zerstört die Grundkalibrierung. Die verriegelte Optik stellt sicher, dass das Vergrößerungsverhältnis während eines Inspektionsdurchgangs nie unerwartet schwankt.
Zu den idealen Anwendungsfällen gehören interne Rohrinspektionen und Bewertungen von Motoranschlüssen. In diesen engen Umgebungen bleibt die Entfernung zum Ziel bekannt und konstant. Mit a Das Endoskopkameramodul mit festem Fokus und seitlicher Sicht gewährleistet eine wiederholbare, hochpräzise Größenbestimmung entlang der Rohrwand. Die starren Parameter entfernen Näherungsvariablen aus Ihren Berechnungen.
Für die Berechnung der Tiefe ist mehr als ein einzelnes Standardobjektiv erforderlich. Module mit zwei Linsen (Stereo) erfassen zwei leicht versetzte Bilder gleichzeitig. Messsoftware trianguliert diese beiden Perspektiven, um die Tiefe genau zu berechnen. Es ahmt das binokulare Sehen des Menschen nach, um räumliche Beziehungen abzubilden.
Gitterprojektionsmodule stellen einen weiteren fortschrittlichen Ansatz dar. Sie projizieren strukturierte Lichtlinien direkt auf die Inspektionsoberfläche. Die Kamera erfasst die geometrische Verformung dieser Linien, wenn sie über einen Defekt verlaufen. Die Software verwendet diese Verformungsdaten, um eine hochpräzise 3D-Oberflächenkarte zu erstellen und gleichzeitig Tiefe, Breite und Länge zu berechnen.
Beschaffungsteams müssen die Spezifikationsblätter während der Auswahlphase sorgfältig bewerten. Sie benötigen Spezifikationen, die sich direkt in greifbare Messzuverlässigkeit umsetzen lassen. Lassen Sie uns die spezifischen Dimensionen untersuchen, die Hochleistung ausmachen Industrielle Endoskopkameramodule.
Hohe Megapixelzahlen bedeuten nichts, wenn das Objektiv starkes digitales Rauschen verursacht. Das Signal-Rausch-Verhältnis (SNR) muss unter industriellen Lichtbedingungen hoch bleiben. Dank des hohen SNR können Softwarealgorithmen Fehlerkanten scharf und genau erkennen. Verschwommene, verrauschte Kanten verursachen eine enorme Fehlerquote bei der Berechnung von Messungen im Submillimeterbereich.
Sie müssen den optimalen Fokusbereich sorgfältig eingrenzen. Der Defekt muss perfekt innerhalb der maximalen optischen Klarheitszone des Moduls liegen. Wenn das Motiv außerhalb der Schärfentiefe (DoF) driftet, ruiniert eine leichte Kantenunschärfe die Pixelberechnung. Präzision erfordert die Einhaltung einer strengen Näherungskontrolle während des Inspektionsprozesses.
Industrielle Umgebungen erzeugen starke Vibrationen und physikalische Stöße. Der interne Sensor und die Ausrichtung des Objektivs müssen diesen physischen Erschütterungen standhalten. Selbst mikroskopisch kleine physikalische Verschiebungen im Inneren des Zylinders machen Ihre Messkalibrierung sofort ungültig. Ein robustes Gehäuse ist für die Aufrechterhaltung der optischen Geometrie von entscheidender Bedeutung.
Hardware ist nur so genau wie ihr betrieblicher Einsatz. Sie können die Genauigkeit nicht sofort durch einfaches Einschalten eines Geräts erreichen. Es erfordert eine strikte Einhaltung der Verfahren und Umweltkontrollen. Bediener müssen die physikalischen Grenzen ihrer optischen Werkzeuge verstehen.
Module erfordern vor der Bereitstellung eine strenge Netzkalibrierung. Sie ordnen das spezifische Linsenverzerrungsprofil einem bekannten physikalischen Gittermuster zu. Die Software zeichnet diese winzigen Abweichungen auf, um eingehende Pixeldaten dynamisch zu korrigieren. Darüber hinaus sorgt eine regelmäßige Neukalibrierung dafür, dass die Messtoleranzen über Monate hinweg bei intensiver industrieller Nutzung erhalten bleiben.
Extreme Temperaturen in Industrieumgebungen führen zu Mikroverschiebungen in optischen Linsenanordnungen. Diese Wärmeausdehnungen verändern den Brechungsindex und verzerren das Messergebnis erheblich. Sie müssen dem Modul erlauben, in der Inspektionsumgebung ein thermisches Gleichgewicht zu erreichen, bevor Sie kritische Fehlermessungen durchführen.
Die manuelle Messung der Cursor-Platzierung ist nach wie vor sehr anfällig für menschliche Fehler. Aufgrund von Ermüdung oder Bildschirmblendung klicken Bediener häufig leicht innerhalb oder außerhalb der tatsächlichen Rissgrenze. Die Branche verlagert sich schnell in Richtung KI-gestützter Kantenerkennung. Die automatische Fehlererkennung (Automated Defect Recognition, ADR) eliminiert die subjektive menschliche Beurteilung vollständig aus der Größengleichung.
Messansatz
| Vergleichsansatz | Primäre | Risikominderungsstrategie | Wiederholbarkeitsbewertung |
|---|---|---|---|
| Manuelle Cursorplatzierung | Menschliche Ermüdung und subjektive Kantenerkennung | Häufige Bedienerpausen und standardisierte Schulungen | Niedrig bis mittel |
| Automatisierte Fehlererkennung (ADR) | Algorithmusfehler auf stark reflektierenden Oberflächen | Optimierte diffuse Beleuchtung und Algorithmentraining | Hoch |
| Stereo-Triangulation | Kalibrierungsdrift durch physikalische Einwirkungen | Routinemäßige Netzkalibrierungspläne | Sehr hoch |
Sie müssen akzeptable Fehlergrenzen festlegen, bevor Sie einen Hardwarekauf abschließen. Bei Flugzeugturbinen könnte eine Toleranz von ±0,05 mm die absolute Grenze darstellen. Für allgemeine kommunale Sanitärinstallationen sind ±0,5 mm oft ausreichend. Definieren Sie diese strengen Branchen-Compliance-Standards im Voraus, um eine Überentwicklung oder leistungsschwache Systeme zu vermeiden.
Bei der Evaluierung müssen Sie von den Herstellern konkrete technische Leistungen einfordern. Fordern Sie rohe, ungefilterte Kalibrierungsdatensätze an. Fordern Sie umfassende Verzerrungsdiagramme an, die das gesamte Sichtfeld abbilden. Überprüfen Sie die Verfügbarkeit des Software Development Kit (SDK), um eine reibungslose Integration in Ihre proprietäre Messsoftware sicherzustellen. Kaufen Sie niemals blind auf der Grundlage von Marketingbroschüren, in denen nur die reine Auflösung hervorgehoben wird.
Eine genaue Defektmessung ist mit moderner endoskopischer Hardware durchaus möglich. Sie müssen jedoch Werkzeuge auswählen, die auf strengen optischen Standards und nicht auf allgemeinen Bildgebungsfunktionen basieren. Durch die Priorisierung von Profilen mit geringer Verzerrung, stabilen Brennweiten und konsistenter Kalibrierung wird sichergestellt, dass Ihre Daten äußerst zuverlässig bleiben.
Fordern Sie immer frühzeitig im Beschaffungszyklus Beispielmaterial und Rohkalibrierungsdaten von potenziellen Lieferanten an. Testen Sie diese optischen Eingänge anhand Ihrer spezifischen Messsoftware und der zulässigen Fehlertoleranzen. Die Validierung der gesamten Systemarchitektur in einer kontrollierten Umgebung verhindert kostspielige Integrationsfehler auf der ganzen Linie.
A: Mit der richtigen Stereo- oder 3D-Phasenintegration können High-End-Module eine Genauigkeit von 0,05 mm bis 0,1 mm erreichen. Diese Präzision hängt stark von der Entfernung zum Ziel und den optimalen Lichtverhältnissen ab. Durch die spezifische Kalibrierung des Moduls für die Zielinspektionsumgebung wird außerdem sichergestellt, dass Sie diese engen Toleranzen über einen längeren Zeitraum einhalten.
A: Ein Einzellinsenmodul mit geringer Verzerrung kann zu Vergleichsmessungen zweidimensionale Längen und Breiten messen. Für eine genaue Tiefenmessung ist jedoch ein Stereoobjektivaufbau oder eine 3D-Phasenmesstechnik erforderlich. Bei Einzelobjektiven fehlt die räumliche Triangulation, die zur zuverlässigen Berechnung der Z-Achse erforderlich ist.
A: Die Brennweite bestimmt direkt das Vergrößerungsverhältnis des Objektivs. Ein Fixfokusmodul sorgt dafür, dass dieses Verhältnis bei einer bestimmten Zielentfernung absolut konstant bleibt. Diese physikalische Stabilität eliminiert die durch Autofokus-Mechanismen verursachten variablen Berechnungsfehler, sodass die Software Abmessungen mit hoher Zuverlässigkeit berechnen kann.


